-
Электронное Письмо
dalianyuda@sina.com -
Телефон
+86-411-86600850


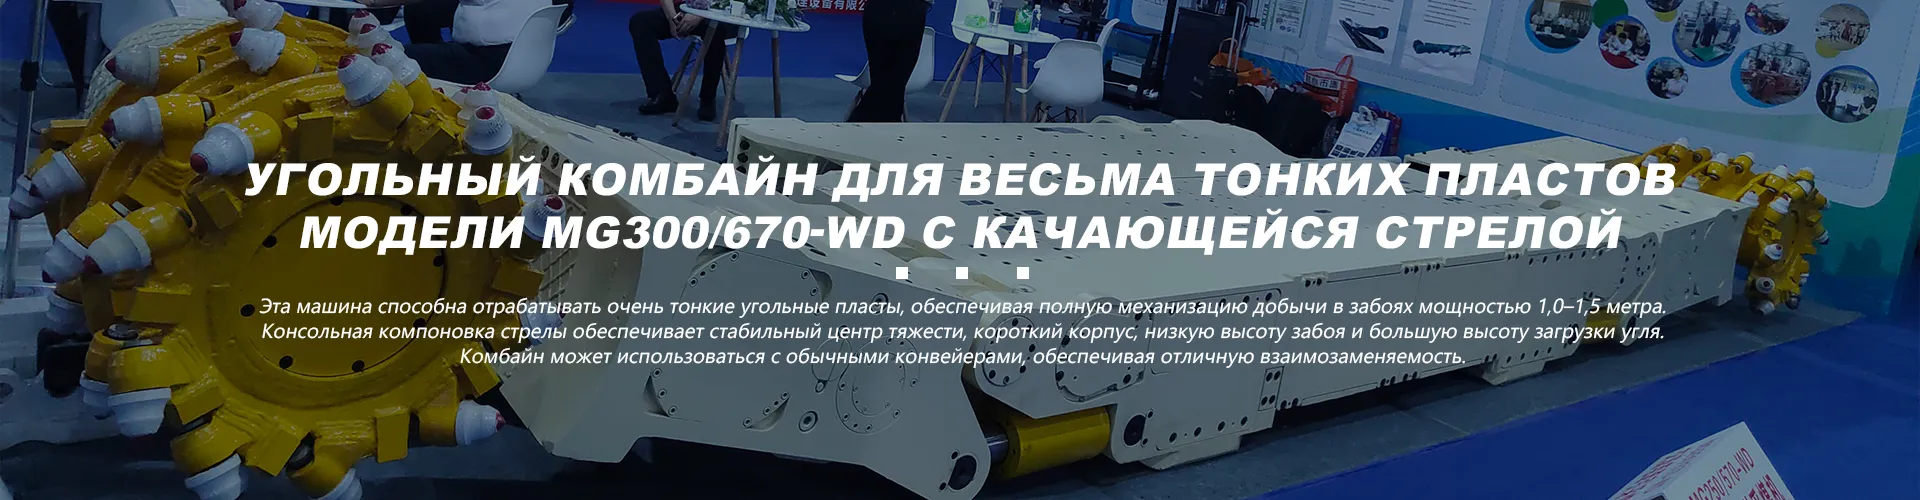
Высокое ксчество боковой исполнительный орган угольного комбайна заводы
Когда говорят про высокое качество бокового исполнительного органа угольного комбайна, многие сразу думают о прочности стали, о твёрдости зубков. Это, конечно, основа, но если на этом остановиться — получится грубая заготовка, а не рабочий узел для тонких пластов. Главное заблуждение в том, что качество — это только материалы. На деле, это в первую очередь соответствие конкретным горно-геологическим условиям. Можно сделать сверхпрочный орган, но он будет нещадно дробить породу в тонком пласте, давая огромный выход штыба и перегружая очистной забой. А это уже вопрос экономики и безопасности, а не просто механики.
Где рождается 'качество': от чертежа до первой стружки
Наш опыт, в том числе и в кооперации с такими специализированными производителями, как ООО Далянь Юйда Машинери Мануфэкчеринг для Тонких Угольных Пластов, показывает, что процесс начинается не в цеху. Он начинается с пачки геологических данных: мощность пласта, угол падения, крепость угля и вмещающих пород, абразивность. Без этого любая сборка — лотерея. Конструкторы, которые сами бывали на шахтах и видели, как работает их оборудование в забое, делают совсем другие расчёты. Они знают, например, что для пластов мощностью менее 1.2 метра критична не столько абсолютная мощность резания, сколько точность позиционирования и управляемость органа. Здесь уже идёт речь о качестве гидравлической системы, о датчиках, о логике работы АСУ.
Вот конкретный случай. Заказ был на комбайн для пласта 0.8-1.0 м с весьма крепким углем. По паспорту, боковой орган из стандартной высоколегированной стали должен был справиться. Но в первых же сменах пошёл повышенный износ направляющих и пальцев крепления зубков. Оказалось, из-за жёстких условий резания возникали нерасчётные вибрации, которые 'разбалтывали' не сам зубок, а его посадочное место. Качество в данном случае провалилось не из-за материала зубка, а из-за недооценки динамических нагрузок на всю конструкцию узла в сборе. Пришлось пересматривать конструкцию корпуса органа, вводить дополнительные демпфирующие элементы.
Поэтому, когда видишь сайт компании вроде ООО Далянь Юйда Машинери Мануфэкчеринг для Тонких Угольных Пластов (https://www.yudameiji.ru), и читаешь, что они фокусируются на индивидуальных решениях для тонких и сверхтонких пластов, это говорит о правильном подходе. Их профиль — это как раз та ситуация, где универсальное 'высокое качество' не работает. Нужно кастомизированное, 'заточенное' решение. Их локация в Даляне, кстати, это не просто красивое место — это серьёзный инженерно-промышленный хаб, что для машиностроения критически важно.
Испытания: стенд против забоя
Все заводы проводят испытания. Но стендовые испытания бокового исполнительного органа — это одно. Они показывают предельную нагрузку, ресурс до отказа в идеальных, стабильных условиях. А в забое — всё иначе. Переменная твердость угля, попадание породных прослоев, влажность, ограниченное пространство для манёвра. Настоящее качество проверяется именно там. Мы всегда настаивали на проведении контрольных испытаний прямо на шахте-партнёре, в режиме, максимально приближенном к промышленной эксплуатации.
Бывало, что орган, блестяще прошедший все заводские тесты, на реальном пласте начинал 'вести' режущую коронку, уводя её от проектной линии реза. Проблема была в неравномерном износе направляющих полозьев из-за неоднородного давления стружки на внутреннюю полость. Это тот случай, когда качество изготовления было безупречным, но качество проектного решения — нет. Исправили, изменив геометрию внутренних рёбер жёсткости и схему подачи смазочно-охлаждающей жидкости. Это не было прописано в стандартах, это стало результатом наблюдения и анализа работы в реальных условиях.
Отсюда вывод: качество — это итерационный процесс. Первая партия органов редко бывает идеальной. Важно, как завод реагирует на обратную связь с шахт. Готовы ли они, как та же ООО Далянь Юйда Машинери Мануфэкчеринг для Тонких Угольных Пластов, вникать в отчёты о наработке на отказ, изучать изношенные узлы и вносить изменения в конструкцию или технологию обработки? Это и есть признак серьёзного производителя, а не просто сборочного цеха.
Детали, которые решают всё
Говоря о качестве, нельзя пройти мимо 'мелочей'. Например, качество обработки посадочных мест под зубки. Микронеровности, отклонение от соосности — и ресурс зубка падает в разы, несмотря на то, что он сам может быть сделан из лучшего сплава. Или качество сборки гидравлических соединений внутри органа. Течь в самом узле резания — это не просто потеря жидкости, это попадание воды и мелкой угольной пыли в гидросистему, что убивает её очень быстро.
Ещё один тонкий момент — балансировка. Боковой исполнительный орган — это не симметричная деталь. Его динамическая балансировка после сборки — обязательный этап, который, увы, некоторые пропускают или выполняют формально. Несбалансированный орган создаёт вибрации, которые передаются на всю раму комбайна, ускоряя износ не только самого органа, но и подшипниковых узлов, редукторов. В итоге, экономия на этапе балансировки оборачивается многократными затратами на ремонт.
Здесь как раз видна разница между производителями. Те, кто работает для тонких пластов, понимают, что малейшая вибрация в стеснённых условиях — это риск потери устойчивости комбайна, нарушения геометрии выработки. Поэтому они уделяют таким 'деталям' первостепенное внимание. Судя по фокусу на исследования и разработку, указанному в описании компании из Даляня, они движутся именно по этому пути — путь глубинной проработки, а не поверхностной сборки.
Логистика качества и ремонтопригодность
Высокое качество — это ещё и доступность. Что толку в идеальном органе, если при его поломке (а в горном деле всё ломается) ждать замену или запчасти нужно месяцами? Качество современного горного оборудования включает в себя логистическую составляющую. Наличие предсказуемого склада расходников — тех же зубков, уплотнений, пальцев — на самой шахте или у дистрибьютора в регионе.
Конструкция органа должна позволять быструю замену критичных элементов прямо в ремонтной нише лавы, без необходимости демонтировать весь узел и везти его на поверхность. Мы сталкивались с конструкциями, где для замены одного гидроцилиндра нужно было разобрать пол-органа, на что уходило две смены. Это провал по критерию ремонтопригодности, который сводит на нет все преимущества 'высокого качества' материалов.
Хороший признак, когда производитель, как ООО Далянь Юйда Машинери Мануфэкчеринг для Тонких Угольных Пластов, позиционирует себя как компания полного цикла — от исследований до продаж. Это часто означает, что они контролируют и послепродажное обслуживание, имеют отработанные каналы поставки запасных частей. Для шахты это не менее важно, чем твёрдость стали. Потому что простой очистного забоя — это колоссальные убытки.
Вместо заключения: качество как система
Так что, возвращаясь к началу. Высокое качество бокового исполнительного органа угольного комбайна — это не характеристика, которую можно измерить одним прибором. Это система. Она начинается с глубокого анализа условий применения, продолжается в грамотном проектировании с учётом динамики, воплощается в прецизионном изготовлении и контроле 'неочевидных' параметров вроде балансировки, и завершается логистической и сервисной поддержкой.
Для работы в тонких пластах эта система должна быть ещё более отлаженной и гибкой. Ошибки здесь дороже, а допуски — жёстче. Видимо, поэтому и появляются узкоспециализированные игроки на рынке, которые не пытаются делать всё, а концентрируются на своей нише. Их 'качество' — это ответ на конкретные, очень сложные вызовы подземной работы. И оценивается оно не по сертификатам на металл, а по стабильному, предсказуемому метру проходки в самых сложных условиях. Вот о чём на самом деле речь, когда говоришь с практиками.
Соответствующая продукция
Соответствующая продукция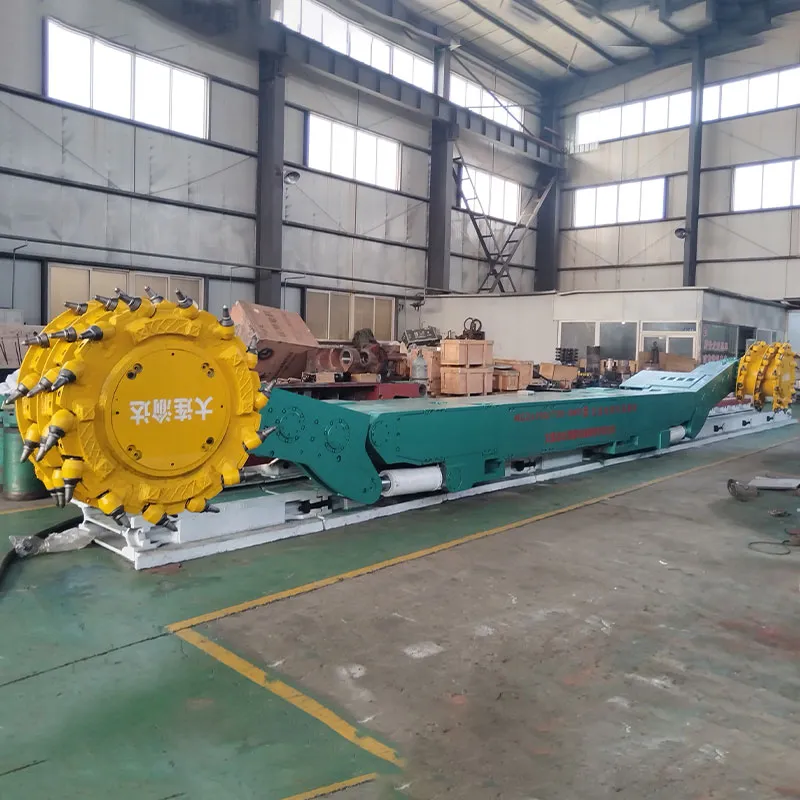
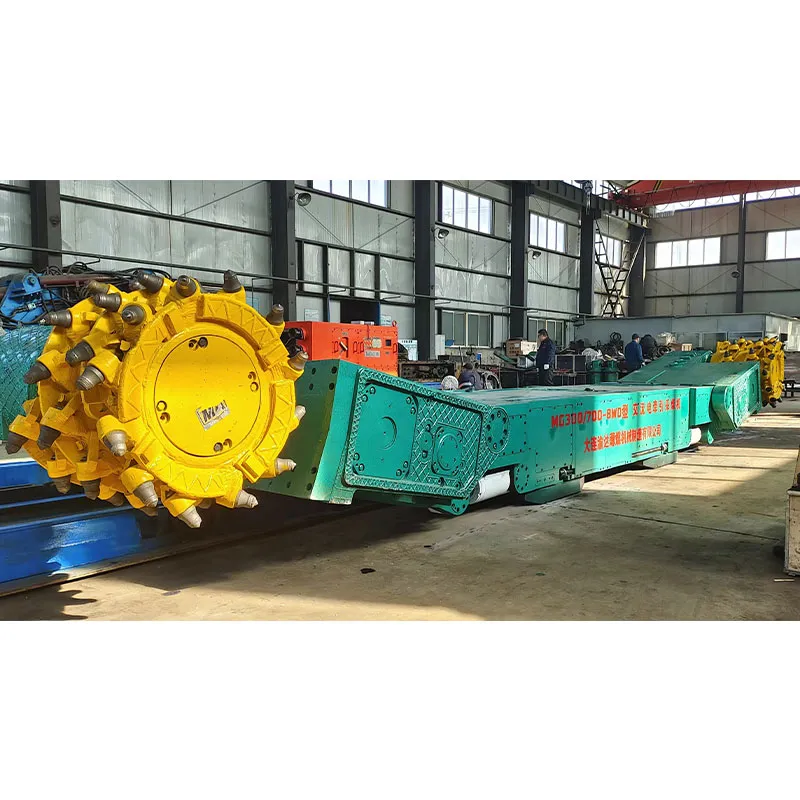
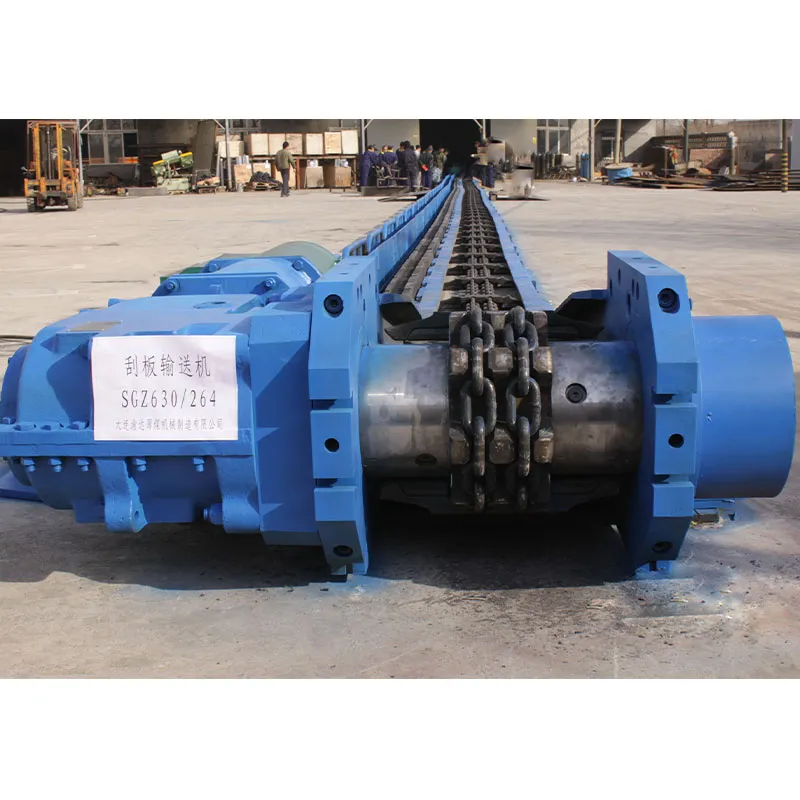
Самые продаваемые продукты
Самые продаваемые продукты-
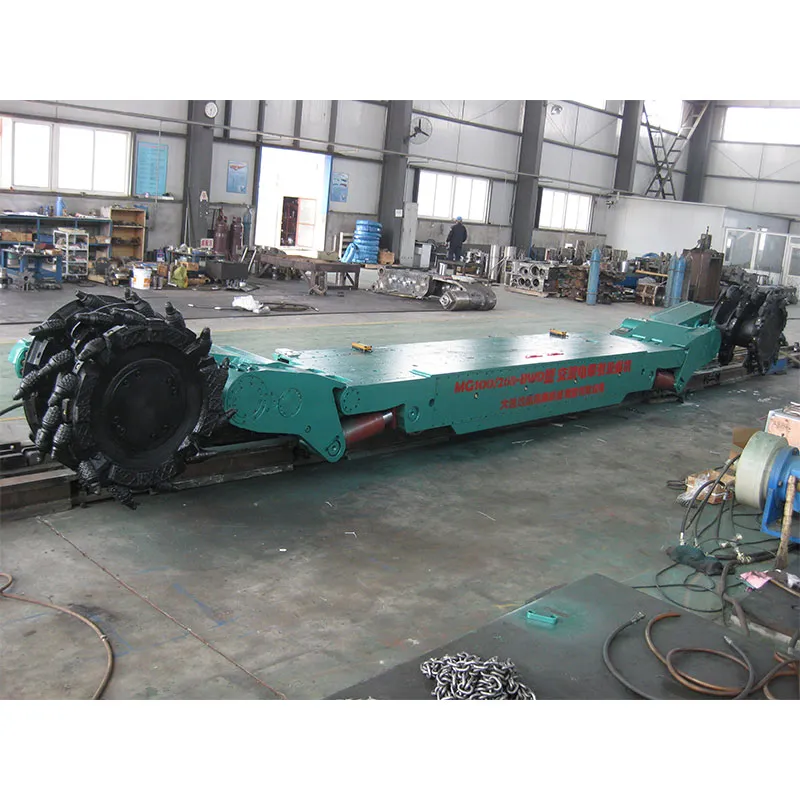 Угольный комбайн для крутых пластов типа MG2x100-468-BWD (2FCQ)
-
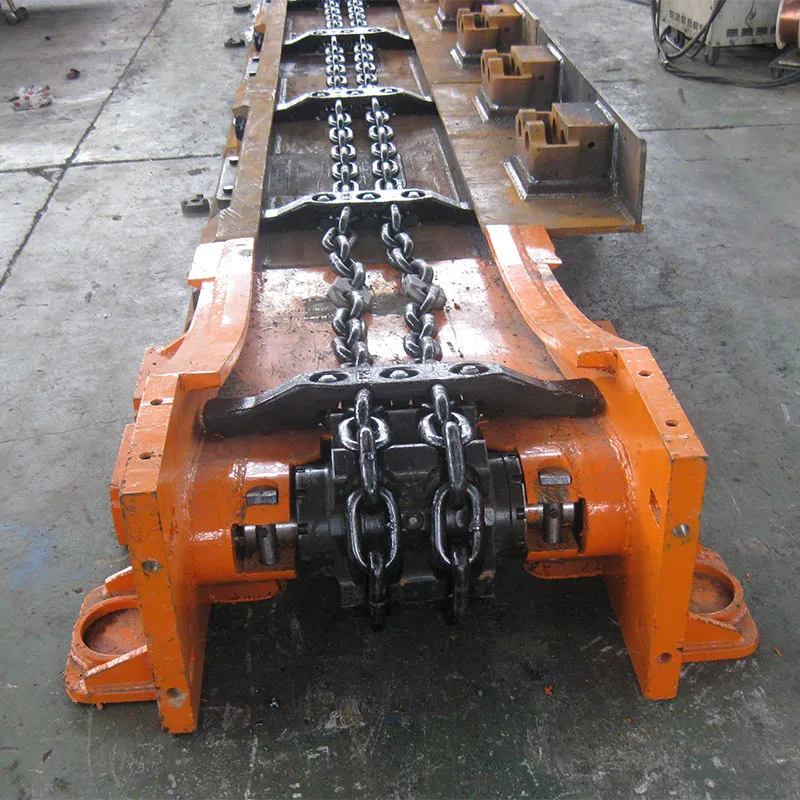 Скребковый конвейер серии SGZ730
-
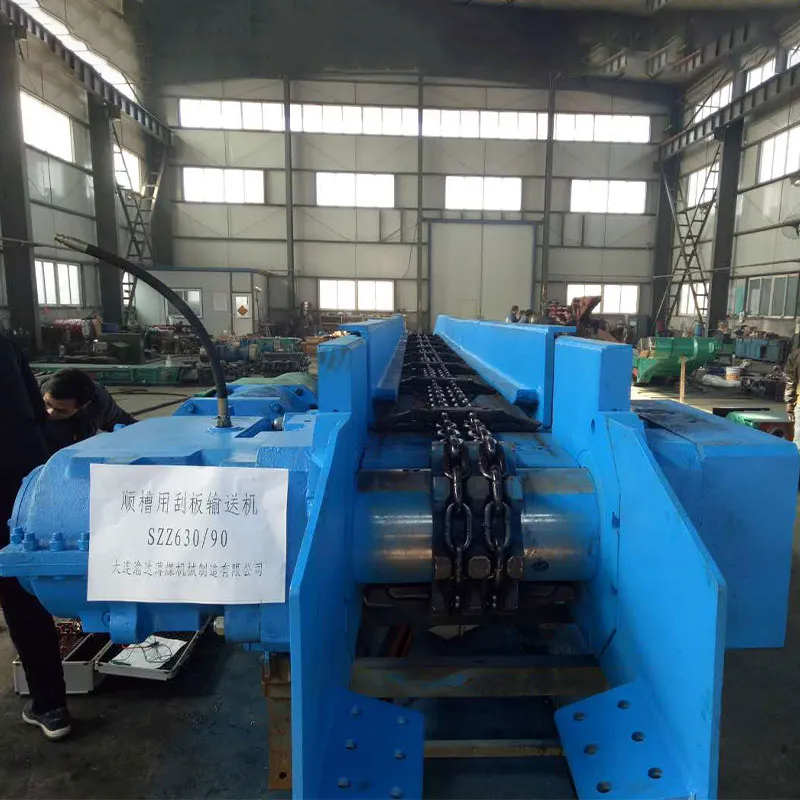 Передаточная машина серии SZZ630
-
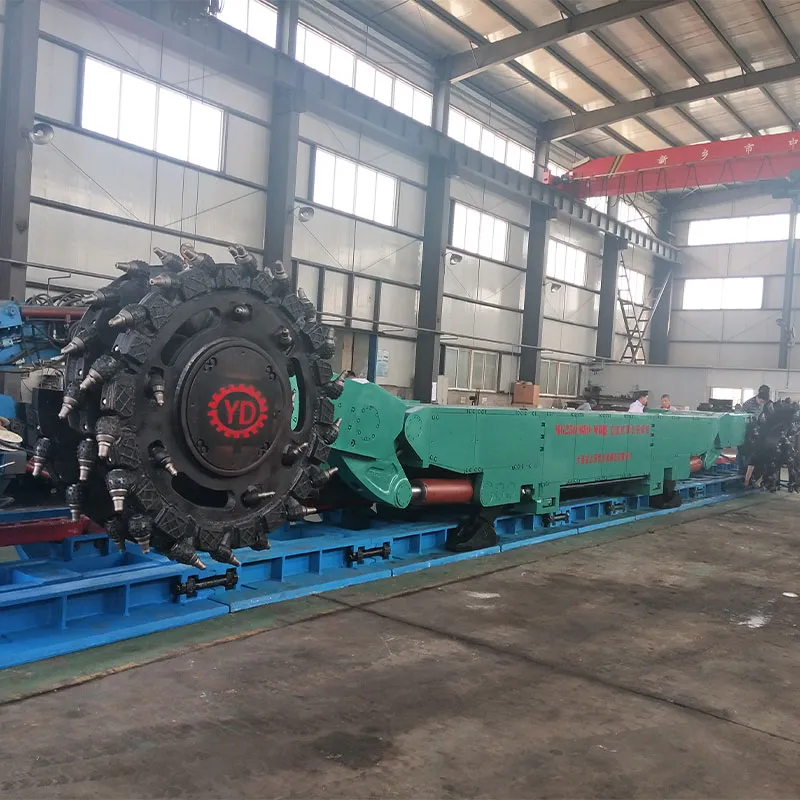 Угольный комбайн для крутых пластов типа MG250-680-WD (QX)
-
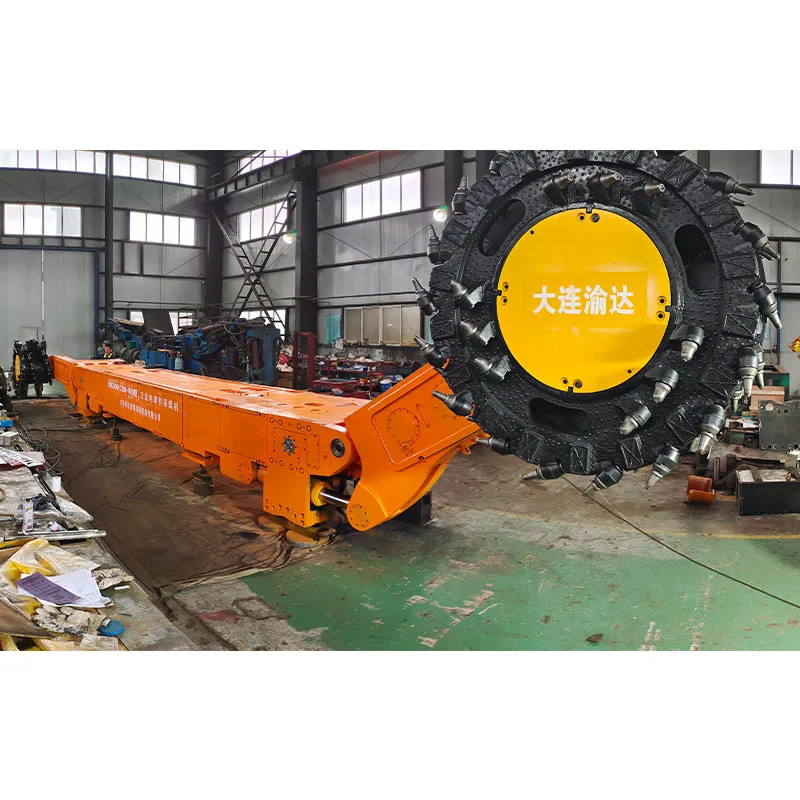 Угольный комбайн для крутых пластов типа MG300-780-WD (QXA)
-
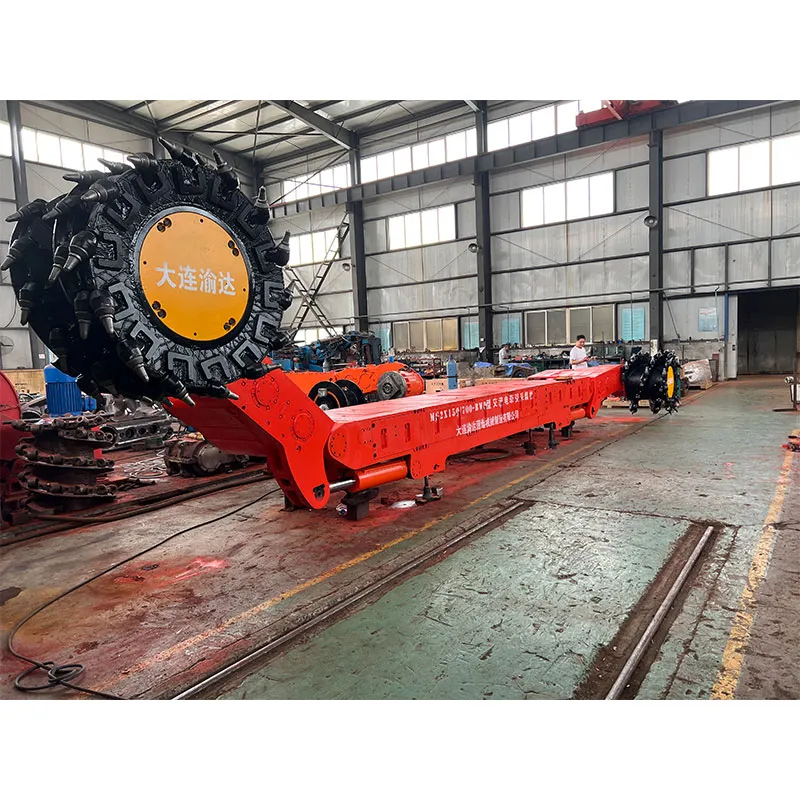 Угольный комбайн с переменно-токовой электровлекущей передачей типа MG2x150-700-BWD (8FCJ)
-
 Угольный комбайн с нижним подкомовым исполнительным органом типа MG100-115-TPD (YRB)
-
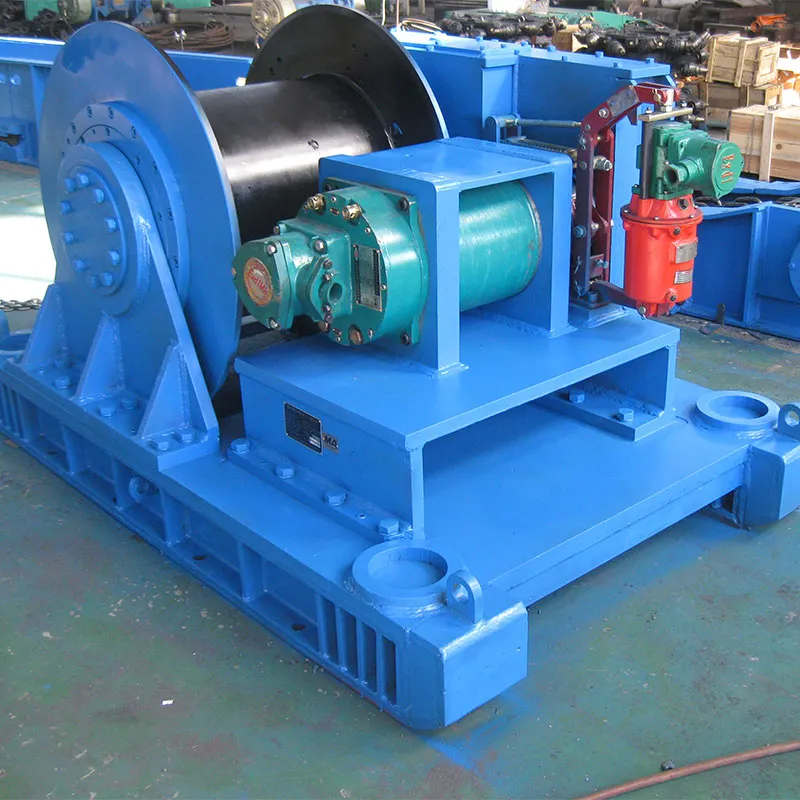 Тяговая лебедка типа JQB-14
-
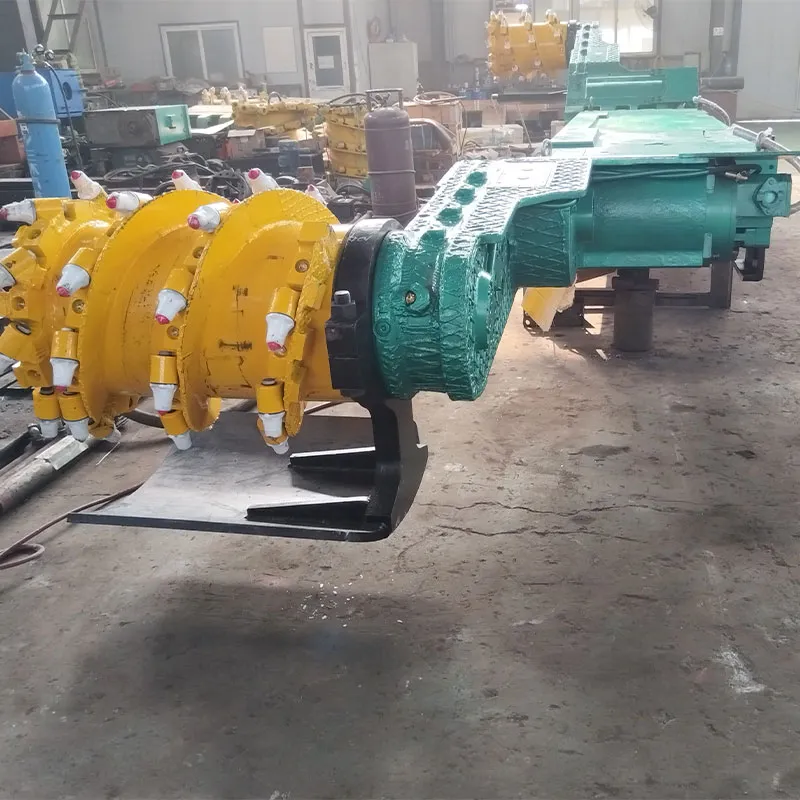 Угольный комбайн с переменно-токовой электровлекущей передачей типа MG100-258-BWD (2FCK)
-
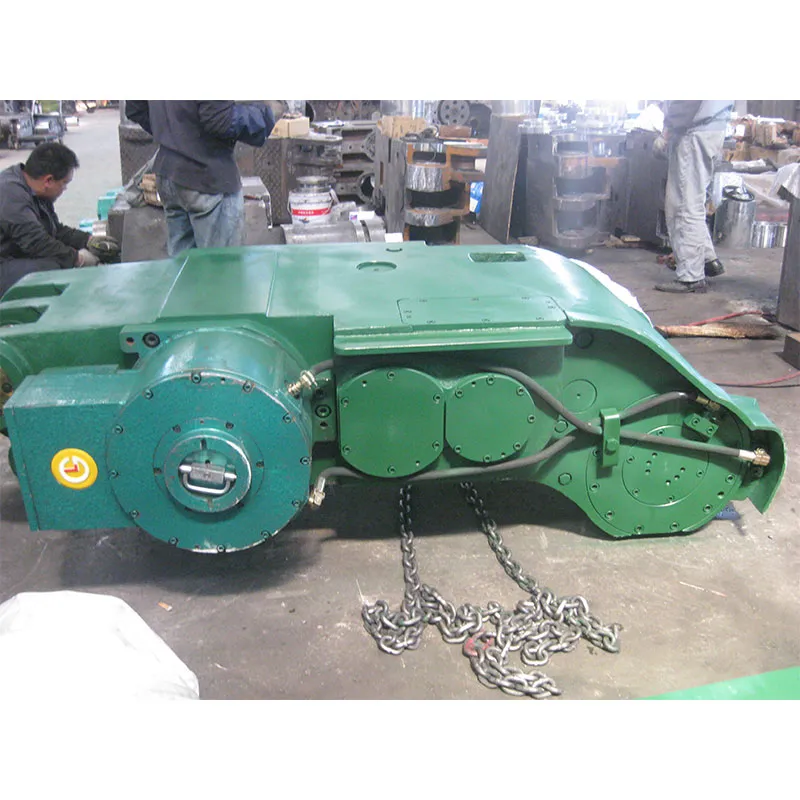 Боковые рычаги серии CJ – 18CJA
-
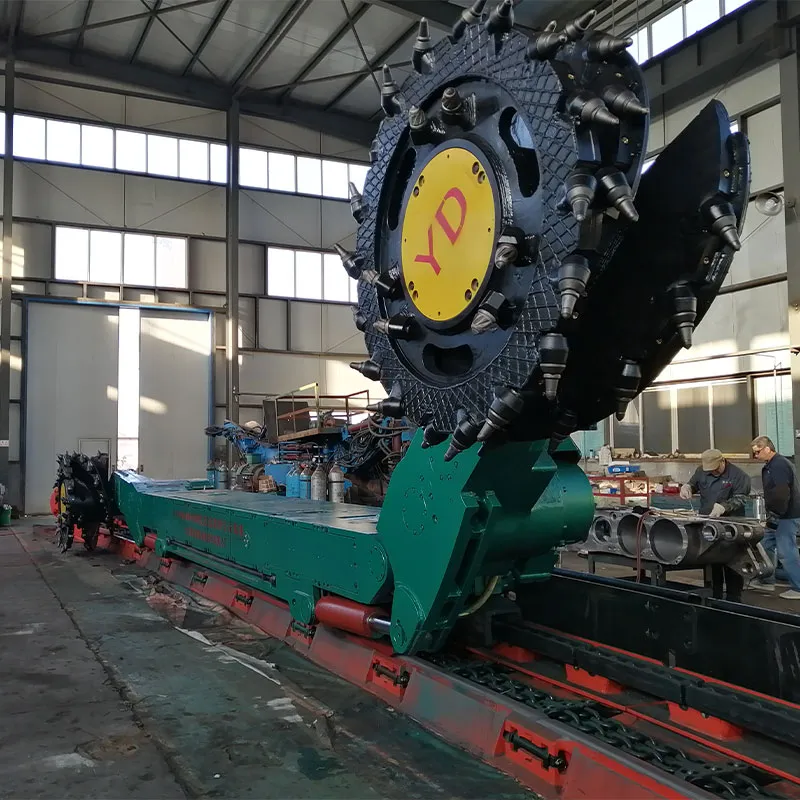 Угольный комбайн с переменно-токовой электровлекущей передачей типа MG200-468-BWD (2GXL)
-
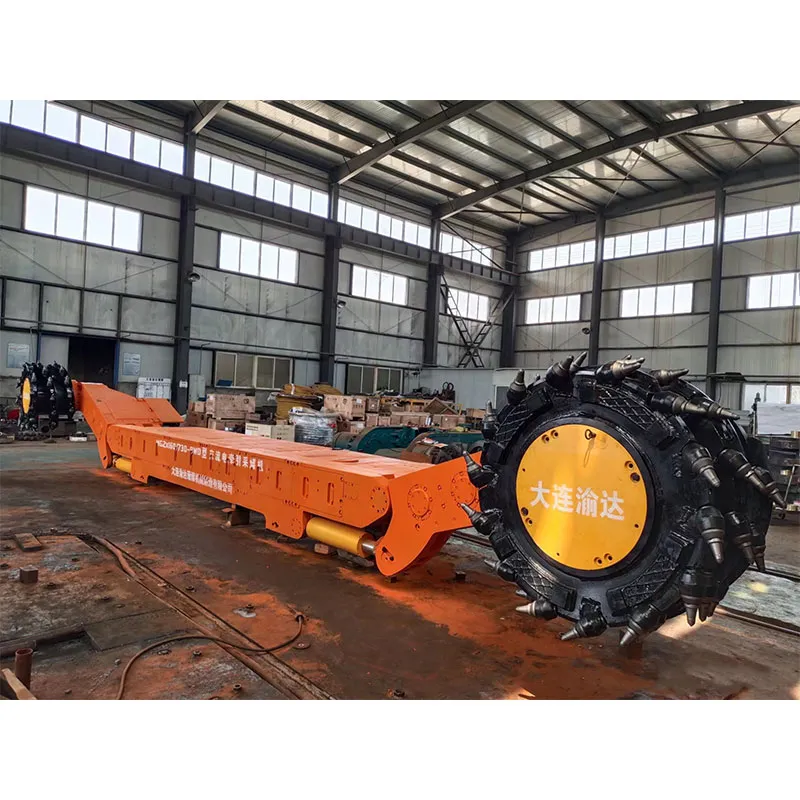 Угольный комбайн с переменно-токовой электровлекущей передачей типа MG2x160-730-BWD (8FCJB)
Связанный поиск
Связанный поиск- Купить узкозахватный двухбарабанный угольный комбайн поставщики
- Oem угольный комбайн с цепной электровлекущей передачей основная страна покупателя
- лебедка грузовая 2 2 Поставщики
- транспортер цепной скребковый Поставщики
- Самый лучший угольный комбайн с цепной электровлекущей передачей заводы
- Дешево боковой исполнительный орган угольного комбайна поставщики
- Самый лучший угольный комбайн мостового типа заводы
- Дешево угольный комбайн для тонких пластов заводы
- Купить узкозахватный двухбарабанный угольный комбайн производители
- транспортер скребковый тсн Производитель